

 Eng



 Casa / Notizia / Notizie del settore / Il fondamento meccanico del processo di stampaggio di parti metalliche
Il fondamento meccanico del processo di stampaggio di parti metalliche
 2026.10.08
 Notizie del settore
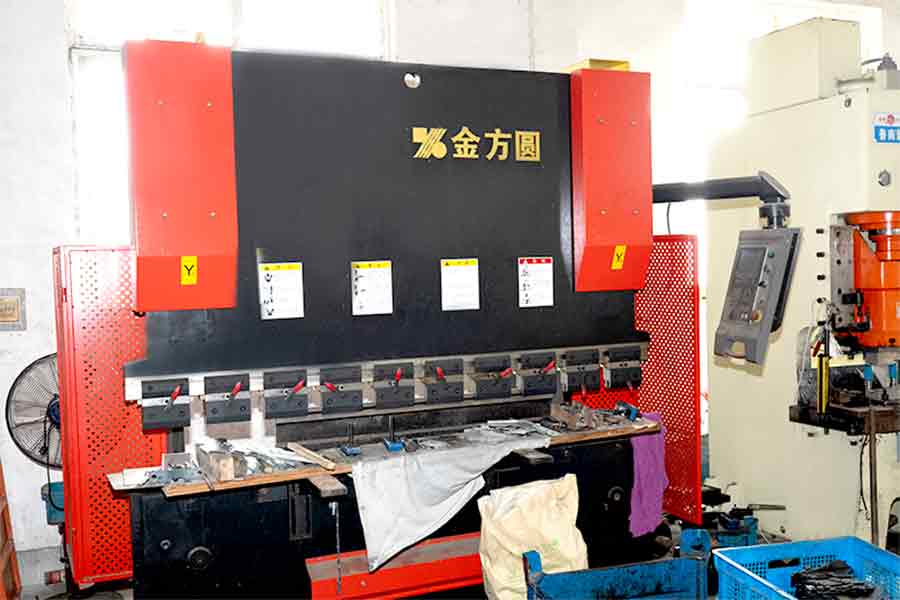
Al centro del stampaggio di parti metalliche l'operazione è la pressa per stampaggio, una macchina pesante progettata per fornire una quantità specifica di forza a una serie di stampi. L'integrità meccanica del pezzo finale è dettata dal modo in cui questa forza viene gestita durante tutta la corsa della pressa. A differenza di altri metodi di fabbricazione che potrebbero basarsi sul calore o sulla manipolazione manuale, lo stampaggio è un processo di formatura a freddo che utilizza l'energia cinetica di un volano o la pressione controllata di un sistema idraulico per deformare il metallo. Questo approccio meccanico garantisce che le parti prodotte siano uniformi e che la struttura dei grani interni del metallo venga spesso rinforzata attraverso l'incrudimento che avviene durante le fasi di deformazione.
La distinzione tra presse meccaniche e idrauliche è fondamentale per la produttività di un impianto di stampaggio di parti metalliche. Le presse meccaniche sono note per la loro alta velocità e la lunghezza della corsa costante, che le rendono la scelta ideale per cicli di produzione di grandi volumi in cui il tempo ciclo è la preoccupazione principale. Queste macchine utilizzano un enorme volano per immagazzinare energia, che viene poi rilasciata attraverso un albero a gomiti o un ingranaggio eccentrico per azionare il pistone verso il basso. D'altro canto, le presse idrauliche forniscono una forza costante durante l'intera corsa, essenziale per le operazioni di imbutitura profonda in cui il metallo deve essere tirato in una cavità per una distanza maggiore. Selezionando la tecnologia di stampa appropriata, i produttori possono ottimizzare il flusso di lavoro di stampaggio di parti metalliche per adattarlo alla geometria specifica e allo spessore del materiale richiesti dal progetto.
Considerazioni sulla scienza dei materiali e metallurgica nello stampaggio
Il successo dello stampaggio di parti metalliche dipende profondamente dalla selezione della materia prima e da come questa risponde allo stress dello stampo. I materiali comuni includono acciaio ad alta resistenza, acciaio inossidabile, leghe di alluminio, ottone e rame. Ciascuno di questi metalli possiede un insieme unico di caratteristiche, come resistenza allo snervamento, duttilità e proprietà di allungamento, che determinano il modo in cui il metallo scorrerà quando viene schiacciato tra il punzone e la matrice. I team di ingegneri devono condurre un'analisi approfondita di queste proprietà per prevenire problemi come il ritorno elastico, che è la tendenza del metallo a ritornare alla sua forma originale dopo che la pressione viene rilasciata.
Quando si lavora con acciai bassolegati ad alta resistenza per parti stampate di metalli automobilistici, la pressione richiesta per ottenere una deformazione permanente è significativamente più elevata rispetto agli acciai al carbonio standard. Ciò richiede l'uso di presse per carichi pesanti e rivestimenti specializzati sulle superfici dello stampo per prevenire l'usura prematura. L'alluminio, sebbene più leggero e più resistente alla corrosione, ha un diverso tasso di incrudimento e richiede una lubrificazione precisa per prevenire il grippaggio, una condizione in cui il metallo si attacca agli utensili. Comprendendo il comportamento a livello atomico di questi materiali, gli ingegneri possono progettare parti metalliche stampate che mantengano la loro integrità strutturale anche se sottoposte a piegature estreme o imbutiture complesse. Il processo di stampaggio di precisione dei metalli sfrutta essenzialmente la fisica del materiale per creare componenti leggeri ed eccezionalmente resistenti.
Il ruolo dello stampaggio progressivo nella produzione di grandi volumi
Per progetti che richiedono la produzione di migliaia o addirittura milioni di unità, lo stampaggio a stampo progressivo è la metodologia più efficiente disponibile. Questa tecnica prevede una serie di stazioni all'interno di un unico stampo, in cui ciascuna stazione esegue un'operazione specifica su una striscia continua di metallo. Mentre la striscia si muove attraverso la pressa, viene sottoposta a vari processi come perforazione, tranciatura, perforazione e formatura. La parte finale viene separata dal nastro portante solo nell'ultima stazione. Questo approccio integrato allo stampaggio di parti metalliche riduce al minimo lo spreco di materiale e riduce significativamente i costi di manodopera associati alla movimentazione dei singoli componenti tra macchine diverse.
La progettazione di uno stampo progressivo è un'impresa ingegneristica che richiede un'attenta pianificazione del layout della striscia. I progettisti devono garantire che il nastro metallico rimanga stabile mentre avanza attraverso la pressa, anche se viene rimossa più materiale in ciascuna stazione. I perni pilota vengono utilizzati per allineare il nastro con precisione microscopica prima che la pressa scenda, garantendo che ogni foro e piega sia posizionato correttamente rispetto alle operazioni precedenti. Questa tecnica di stampaggio dei metalli ad alto volume consente la creazione di geometrie complesse che sarebbe impossibile o proibitivamente costosa produrre con altri mezzi. Consolidando più operazioni in un'unica corsa della pressa, il metodo dello stampo progressivo massimizza la produttività e garantisce che le parti metalliche stampate soddisfino le tolleranze dimensionali più strette.
Precisione ingegneristica negli utensili e nelle matrici per stampaggio
La qualità del prodotto finale è un riflesso diretto della precisione incorporata negli strumenti e negli stampi di stampaggio. Questi componenti sono spesso realizzati con acciai per utensili di alta qualità come D2 o inserti in metallo duro, scelti per la loro capacità di mantenere un bordo affilato e resistere alla deformazione sotto milioni di cicli. La costruzione di uno stampo coinvolge non solo i taglienti ma anche un complesso sistema di estrattori, molle e cuscinetti di pressione che controllano il movimento del metallo durante il processo di stampaggio delle parti metalliche.
Il gioco della matrice, ovvero lo spazio tra il punzone e l'apertura della matrice, è una delle variabili più critiche nella progettazione degli strumenti di stampaggio. Se il gioco è troppo stretto, aumenta l'attrito e la forza richiesta, portando ad un'usura accelerata dell'utensile e alla potenziale rottura. Se il gioco è troppo ampio, si creano bave di grandi dimensioni e una scarsa qualità dei bordi sulla parte metallica stampata. Durante la fase di progettazione vengono spesso utilizzati software di simulazione avanzati per prevedere come si comporterà il metallo e ottimizzare la geometria dello stampo prima che qualsiasi metallo venga tagliato per l'utensile stesso. La manutenzione regolare e l'affilatura degli stampi sono protocolli essenziali in qualsiasi struttura professionale di stampaggio di parti metalliche, poiché anche una piccola quantità di usura può portare a deviazioni nella precisione della parte e nella finitura superficiale.
Confronto tra tecniche e capacità di stampaggio industriale
La tabella seguente fornisce un confronto descrittivo delle diverse metodologie di stampaggio per illustrare i loro vantaggi specifici in vari contesti produttivi.
| Metodologia di stampaggio | Caratteristiche meccaniche e Moto | Vantaggio funzionale primario | Migliori scenari applicativi |
|---|---|---|---|
| Stampaggio progressivo | Movimento integrato multistazione su striscia continua | Velocità eccezionale e costo unitario più basso per volumi elevati | Connettori elettronici e piccole staffe automobilistiche |
| Stampaggio a trasferimento | I singoli pezzi vengono spostati tra le stazioni mediante bracci meccanici | Capacità di gestire pezzi di grandi dimensioni che richiedono una formatura multidirezionale complessa | Pannelli di carrozzerie automobilistiche di grandi dimensioni e alloggiamenti per elettrodomestici |
| Stampaggio ad imbutitura profonda | Allungamento controllato del metallo in una cavità profonda | Creazione di vasi cavi senza giunzioni con elevati rapporti profondità/larghezza | Lattine per bevande e bombole per estintori |
| Cancellazione fine | Taglio ad alta pressione con gioco minimo | Produce bordi perfettamente lisci e superfici piane senza lavorazione secondaria | Ingranaggi di precisione e componenti per cinture di sicurezza per carichi pesanti |
| Stampa a quattro diapositive | Timbratura orizzontale da quattro direzioni diverse contemporaneamente | Elevata versatilità per piegature complesse e formatura di fili | Piccole clip, molle e intricati contatti elettrici |
Gestione dell'attrito e della dinamica termica nella stampa
L'interazione tra la striscia di metallo e la superficie dello stampo genera una quantità significativa di calore e attrito durante il processo di stampaggio delle parti metalliche. Se non gestito correttamente, questo calore può causare la saldatura del metallo all'utensile, con conseguenti difetti superficiali e l'eventuale distruzione dello stampo. La lubrificazione è quindi una componente fondamentale del flusso di lavoro di produzione. I moderni impianti di stampaggio utilizzano lubrificanti sintetici o oli evanescenti che vengono applicati alla striscia di metallo prima che entri nella pressa. Questi lubrificanti sono progettati per fornire una barriera protettiva che riduce l'attrito aiutando anche a dissipare l'energia termica generata dalla deformazione del metallo.
La gestione termica è importante anche per mantenere la stabilità dimensionale della pressa e degli stampi. Poiché la macchina funziona per diverse ore, i componenti possono espandersi a causa del calore, il che potrebbe portare a sottili cambiamenti nell'allineamento degli strumenti. Le operazioni di stampaggio di parti metalliche ad alta precisione spesso includono sistemi di raffreddamento all'interno degli stampi stessi o utilizzano ambienti a temperatura controllata per garantire che il processo rimanga coerente dalla prima parte della giornata all'ultima. Controllando l'ambiente e l'interfaccia tra l'utensile e il pezzo, i produttori possono raggiungere l'elevato livello di ripetibilità richiesto per i componenti medici e aerospaziali critici.
Protocolli di controllo qualità e ispezione per componenti metallici
Il mantenimento di standard elevati nella produzione di parti metalliche stampate richiede un rigoroso programma di garanzia della qualità che utilizzi tecniche di ispezione sia manuali che automatizzate. Poiché la pressa per stampaggio può produrre pezzi a una velocità di diverse centinaia al minuto, qualsiasi errore nella configurazione può portare a migliaia di pezzi di scarto in un tempo molto breve. Per evitare ciò, i produttori implementano sistemi di monitoraggio in tempo reale che utilizzano sensori per rilevare i cambiamenti nel tonnellaggio della pressa o nella posizione del nastro metallico. Se viene rilevata una deviazione, la pressa può essere arrestata automaticamente prima che vengano prodotte le parti difettose.
L'accuratezza dimensionale viene verificata utilizzando apparecchiature di misurazione avanzate come macchine di misura a coordinate e sistemi di visione ottica. Questi strumenti possono misurare le dimensioni critiche di una parte metallica stampata entro pochi micron, garantendo che soddisfi le specifiche esatte del disegno tecnico. L'integrità della superficie è un'altra area di interesse, poiché le parti metalliche stampate devono essere prive di crepe, graffi o sbavature eccessive che potrebbero interferire con il successivo assemblaggio o compromettere le prestazioni della parte sul campo. Integrando questi protocolli di ispezione nel ciclo produttivo, gli impianti di stampaggio forniscono l'affidabilità necessaria per settori ad alto rischio come la sicurezza automobilistica e le infrastrutture di telecomunicazioni.
Applicazioni industriali specifiche di parti metalliche stampate
La versatilità del processo di stampaggio di parti metalliche lo rende adatto a una vasta gamma di applicazioni in diversi settori. Nel settore automobilistico, lo stampaggio viene utilizzato per produrre qualsiasi cosa, dai piccoli componenti degli iniettori di carburante ai massicci pilastri strutturali e ai pianali. La possibilità di utilizzare materiali ad alta resistenza consente ai progettisti automobilistici di ridurre il peso del veicolo migliorando al contempo le prestazioni di sicurezza in caso di incidente. Lo stampaggio di precisione dei metalli è vitale anche per la produzione di lead frame e componenti di schermatura nell'industria elettronica, dove le parti devono essere estremamente piccole ma incredibilmente precise per garantire una conduttività elettrica affidabile.
Nel settore aerospaziale, lo stampaggio di parti metalliche offre un modo per creare strutture complesse e leggere in grado di resistere alle vibrazioni estreme e ai cicli termici del volo. Il processo viene spesso utilizzato per produrre clip della cellula, elementi di fissaggio e componenti del motore che richiedono i massimi livelli di documentazione e tracciabilità di qualità. Anche nel settore dei beni di consumo e dei dispositivi medici, lo stampaggio è il metodo preferito per produrre strumenti chirurgici, hardware e componenti interni di elettrodomestici. La coerenza e la scalabilità del processo garantiscono che i prodotti di alta qualità siano accessibili a un mercato globale, pur mantenendo i rigorosi standard di sicurezza e prestazioni richiesti da questi settori specializzati.
Integrità strutturale e vantaggio della formatura a freddo
Uno dei vantaggi più significativi derivanti dall'utilizzo dello stampaggio di parti metalliche è il miglioramento delle proprietà fisiche del componente attraverso la formatura a freddo. A differenza della fusione o della lavorazione meccanica, che a volte possono indebolire il materiale o lasciare tensioni residue, lo stampaggio può migliorare la resistenza alla fatica del pezzo. Ciò avviene perché la lavorazione a freddo associata al processo di stampaggio delle parti metalliche affina la struttura dei grani del metallo, rendendolo più resistente alla propagazione delle cricche. Ciò è particolarmente importante per le parti che saranno soggette a cicli di carico ripetitivi durante la loro vita operativa.
La capacità di controllare il flusso del metallo significa anche che lo spessore del pezzo può essere gestito con grande precisione. In alcuni scenari di progettazione, un ingegnere di parti metalliche per lo stampaggio potrebbe assottigliare intenzionalmente il metallo in un'area per consentire flessibilità mantenendo altre aree più spesse per il supporto strutturale. Questo livello di controllo è ottenuto attraverso l'accurata progettazione delle perle di trafilatura e la pressione applicata dal premilamiera nella pressa. Sfruttando le caratteristiche di formatura a freddo del metallo, i produttori possono produrre parti che non solo sono più durevoli di quelle realizzate con altri metodi, ma anche più efficienti nell’uso delle materie prime, contribuendo alla sostenibilità complessiva del settore manifatturiero.
Ottimizzazione della catena di fornitura attraverso l'efficienza dello stampaggio dei metalli
L’efficienza dello stampaggio di parti metalliche ha un profondo impatto sull’intera filiera industriale. Poiché il processo è altamente automatizzato e capace di velocità così elevate, consente strategie di produzione just in time che riducono la necessità di grandi scorte di componenti finiti. Un unico impianto di stampaggio di parti metalliche può fornire quotidianamente le parti necessarie a più impianti di assemblaggio, garantendo un flusso di merci regolare e reattivo. Questa scalabilità è essenziale per i settori che sperimentano fluttuazioni stagionali della domanda o rapidi cambiamenti tecnologici.
La consistenza delle parti metalliche stampate semplifica il processo di assemblaggio. Quando ogni parte è identica alla successiva, i robot di assemblaggio automatizzato possono operare con maggiore efficienza e meno interruzioni. Questa riduzione della variabilità dell'assemblaggio porta a prodotti finali di qualità superiore e a costi di produzione complessivi inferiori. La capacità di produrre componenti complessi e multifunzionali in un’unica operazione di stampaggio riduce inoltre il numero di parti separate che devono essere tracciate e assemblate, semplificando ulteriormente la logistica della produzione moderna. Mentre la produzione continua ad evolversi, l’integrazione strategica della tecnologia avanzata di stampaggio delle parti metalliche rimane una pietra miliare della competitività industriale e dell’innovazione tecnica.

Chi siamo
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Copyright © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
