

 Eng



 Casa / Notizia / Notizie del settore / Stampaggio ad alta precisione: tolleranze, utensili, materiali e guida all'approvvigionamento
Stampaggio ad alta precisione: tolleranze, utensili, materiali e guida all'approvvigionamento
 2026.10.22
 Notizie del settore
Una molla di contatto in acciaio inossidabile da 0,4 mm per un interruttore automatico miniaturizzato ha una distanza tra i contatti di ±0,03 mm, un limite di bavatura di 0,02 mm e un richiamo di planarità di 0,05 mm su una campata di 25 mm. La pressa che la forma potrebbe essere una macchina da 45 tonnellate, insignificante su una scheda tecnica. Ciò che rende effettivamente "alta precisione" quella parte è tutto ciò che circonda la macchina da stampa: il layout della striscia, la distanza dello stampo, il certificato del materiale, il sensore interno allo stampo che arresta la corsa quando uno sfrido non viene espulso e il rapporto dimensionale che viaggia con la spedizione.
Quindi la definizione operativa è questa: lo stampaggio ad alta precisione è un processo a stampo progressivo in cui la tolleranza dimensionale, l'altezza della bava, la planarità e la ripetibilità da lotto a lotto sono controllate in modo sufficientemente rigoroso da consentire alla parte di entrare direttamente nell'assemblaggio senza smistamento, rilavorazione o ispezione al 100%. Tutto ciò che segue spiega come è progettato questo controllo, quanto costa, dove fallisce silenziosamente e come un acquirente può specificarlo e qualificarlo senza scoprire problemi a sei settimane dall'inizio della produzione.
Tre conclusioni meritano di essere enunciate prima dei dettagli:
- La precisione è progettata nel pezzo e nell'utensile, non nella macchina da stampa. Circa il 70–80% della tolleranza ottenibile è fissata dalla geometria del pezzo, dalla scelta del materiale e dal design dello stampo prima della prima corsa.
- Tolleranza e costo non sono correlati in modo lineare. Il serraggio di una dimensione non critica da ±0,20 mm a ±0,05 mm è quasi gratuito; il serraggio di uno critico da ±0,05 mm a ±0,02 mm può aggiungere il 30–60% al costo degli utensili.
- La maggior parte dei difetti di qualità nei componenti stampati sono dovuti alla variabilità del materiale e all'usura degli utensili, non alla precisione della macchina. Gli acquirenti che gestiscono queste due variabili raramente hanno argomenti di tolleranza.
Cosa significa nella pratica lo stampaggio ad alta precisione
Non esiste uno standard universale che definisca “alta precisione” nello stampaggio. Fornitori diversi tracciano una linea di demarcazione in posti diversi, motivo per cui un ordine di acquisto che dice semplicemente "alta precisione" è quasi privo di significato. Ciò che conta è la fascia di tolleranza che l'attrezzatura è progettata per mantenere durante tutto il ciclo di produzione, non solo sul primo campione.
Un modo utile per inquadrare la capacità è quello della classe di tolleranza, poiché la classe guida il budget degli utensili, il metodo di ispezione e il volume al quale gli aspetti economici continuano a funzionare.
| Classe | Tolleranza delle caratteristiche critiche | Altezza della bava (tipica) | Planarità oltre 100 mm | Parti rappresentative |
|---|---|---|---|---|
| Lamiere generali | ±0,20mm | ≤0,10 mm | 0,30 mm | Staffe, coperture, pannelli del telaio, piastre di montaggio |
| Stampaggio di precisione | ±0,05 mm | ≤0,05 mm | 0,10 mm | Gusci di connettori, guaine di schermatura, terminali, supporti sbarre |
| Stampaggio ad alta precisione | ±0,02 mm, fino a ±0,01 mm su caratteristiche selezionate | ≤0,02–0,03 mm | 0,05 mm | Molle di contatto, componenti di relè, lamierini di motori, alloggiamenti di sensori, piccoli assemblaggi di precisione |
Due cose sono degne di nota in quella tabella. In primo luogo, il requisito della bava è solitamente il vincolo più difficile nella pratica. Un limite di bava di 0,05 mm su una parte di 0,3 mm di spessore sembra modesto finché non si tiene conto dell'usura del punzone dopo 500.000 corse. In secondo luogo, il qualificatore "caratteristiche selezionate" è importante: nessuno strumento mantiene ±0,01 mm ovunque e un disegno che lo richiede a livello globale verrà quotato molto alto o per niente.
La precisione va oltre il disegno bidimensionale. Una parte può essere dimensionalmente perfetta e tuttavia fallire nell'assemblaggio a causa di torsione, curvatura, condizione dei bordi o stress residuo che si apre dopo la placcatura. Gli acquirenti esperti specificano esplicitamente tali caratteristiche.
La precisione viene decisa prima dell'avvio della stampa
Quando un pezzo stampato esce dalla tolleranza, la domanda istintiva è "cosa c'è che non va nella macchina?" Non è quasi mai la macchina. Quattro leve controllano il risultato e sono impostate in questo ordine.
Progettazione di parti e progettazione per la produzione
La causa più comune di un progetto di stampaggio ad alta precisione non quotabile è un disegno ereditato da un processo di lavorazione meccanica o di pressofusione. Le parti lavorate richiedono abitualmente angoli interni acuti, tasche profonde e strette e variazioni di spessore delle pareti che uno stampo per stampaggio non può riprodurre economicamente. Una revisione favorevole allo stampaggio (rilievo aggiunto, raggi di piegatura regolati, caratteristiche riorientate in modo che si trovino in un'unica stazione) spesso elimina i costi senza toccare la funzione.
Il raggio di curvatura minimo è un buon controllo precoce. Per l'acciaio dolce, è possibile ottenere un raggio interno pari a 0,8–1,0 volte lo spessore del materiale senza fessurazioni; per l'acciaio inossidabile austenitico, consentire circa 2 volte lo spessore a causa dell'incrudimento e del ritorno elastico. Qualunque cosa più stretta necessita di un materiale diverso, di ricottura tra le operazioni o di una riprogettazione.
Distanza dalla matrice e disposizione delle strisce
La distanza di taglio è tipicamente pari al 5–8% dello spessore del materiale per lato per l'acciaio al carbonio, leggermente inferiore per l'acciaio inossidabile e l'ottone, leggermente superiore per l'alluminio. Un gioco troppo piccolo aumenta la forza di punzonatura, accelera l'usura e produce un taglio secondario e una bava più alta; troppo produce ribaltamento, una faccia di frattura ruvida e una bava che si piega anziché cesoiare.
Il layout della striscia determina la ripetibilità tanto quanto lo stampo stesso. I fori pilota che individuano ogni stazione, un'adeguata larghezza del trasportatore, larghezze coerenti dei ponti tra le parti e un flusso di materiale bilanciato attorno alla striscia riducono tutti gli errori di posizionamento. Nei lavori di alta precisione, la striscia è spesso progettata in modo che le caratteristiche critiche si formino nella stessa stazione anziché essere ri-registrate a valle: ogni ri-registrazione è un'opportunità per un errore di accumulo.
Consistenza materica
Uno stampo costruito per un substrato da 180 HV produrrà dimensioni diverse quando arriva una bobina da 220 HV, perché il ritorno elastico si ridimensiona con la resistenza allo snervamento. Una variazione della durezza da bobina a bobina di 20 HV è comune nei gradi commerciali ed è sufficiente per spostare l'angolo di piega di 0,5–1,5 gradi. Gli acquirenti che acquistano pezzi stampati ad alta precisione dovrebbero aspettarsi certificati dei materiali in entrata con durezza e proprietà meccaniche e i fornitori dovrebbero campionarli. Laddove i requisiti siano veramente severi, specificare un intervallo di durezza anziché semplicemente un grado.
Controllo del processo sul pavimento
Muore usura. Uno stampo progressivo in acciaio al carbonio in genere necessita di riaffilatura ogni 100.000-300.000 corse a seconda dello spessore e del rivestimento; l'acciaio inossidabile è più difficile da lavorare. Ciò che distingue un fornitore affidabile di alta precisione è un programma di riaffilatura guidato dall'altezza misurata della bava e dalla dimensione del pezzo, non da un guasto. I sensori integrati nello stampo per il rilevamento degli sfridi, la posizione della striscia, l'inceppamento e l'attivazione del pilota sono standard sugli utensili seri perché convertono un evento di scarto in una macchina da stampa ferma anziché in 5.000 parti sospette.
La catena di processi dietro un pezzo stampato ad alta precisione
Lo stampaggio ad alta precisione raramente richiede un'unica operazione, dalla bobina alla scatola di spedizione. Comprendere la catena aiuta l’acquirente a vedere dove si collocano i costi e dove si nascondono i rischi.
Tranciatura, perforazione e formatura
Uno stampo progressivo combina tranciatura, perforazione, scantonatura, piegatura, imbutitura e coniatura su 6-20 stazioni. Ciascuna stazione esegue un incremento della geometria e la parte rimane attaccata alla striscia fino al taglio finale. Il vantaggio in termini di precisione deriva dal non rilasciare mai la parte: non viene mai rifissata, quindi la strategia di riferimento viene mantenuta dallo strumento anziché da un operatore.
Funzioni interne allo stampo
I moderni utensili ad alta precisione includono spesso funzioni che in passato erano operazioni secondarie. La maschiatura nello stampo, la rivettatura nello stampo, il picchettamento nello stampo, il taglio laser nello stampo per caratteristiche che altrimenti richiederebbero un passaggio separato e la misurazione nello stampo di una dimensione critica riducono tutti la manipolazione. La movimentazione è il luogo in cui si perde la precisione: ogni volta che un pezzo lascia una macchina ed entra in un'altra, vengono visualizzati un nuovo dispositivo e una nuova serie di tolleranze.
Operazioni secondarie e assemblaggi
Non tutto può o deve essere fatto nello stampo. Sbavatura, barilatura, filettatura, saldatura, inserimento di sovrastampi in plastica e assemblaggio di diverse parti stampate in un sottoinsieme sono fasi comuni a valle. Quando un componente necessita di due metà stampate, una saldatura, un inserto filettato e un elemento in plastica, consolidare il lavoro con un fornitore rimuove la pila di tolleranze che appare quando tre fornitori lavorano ciascuno sulla propria interpretazione del disegno.
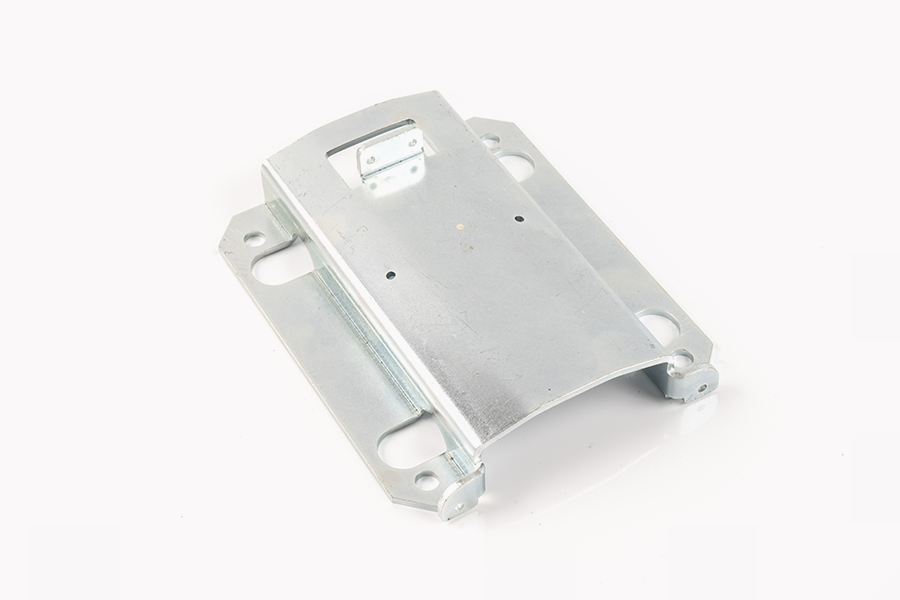
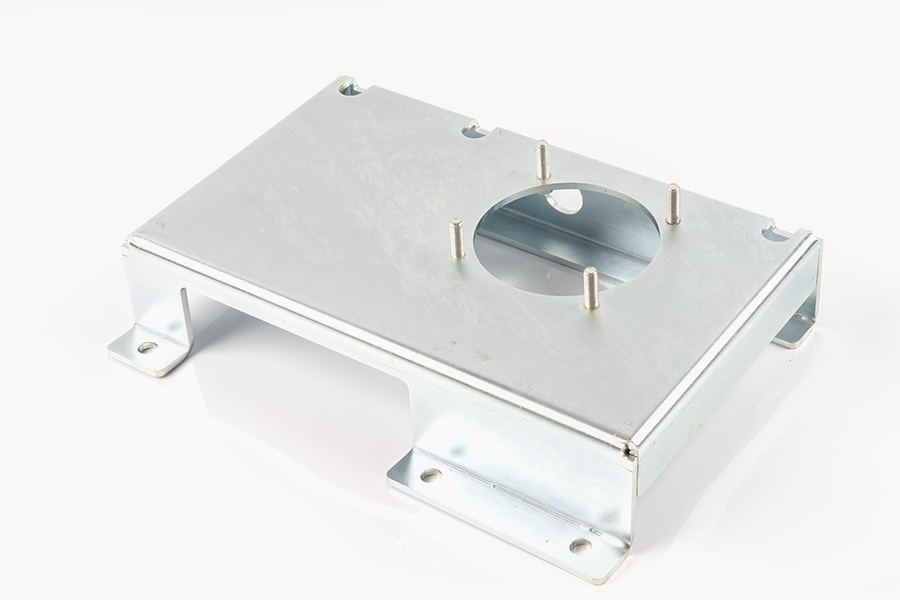
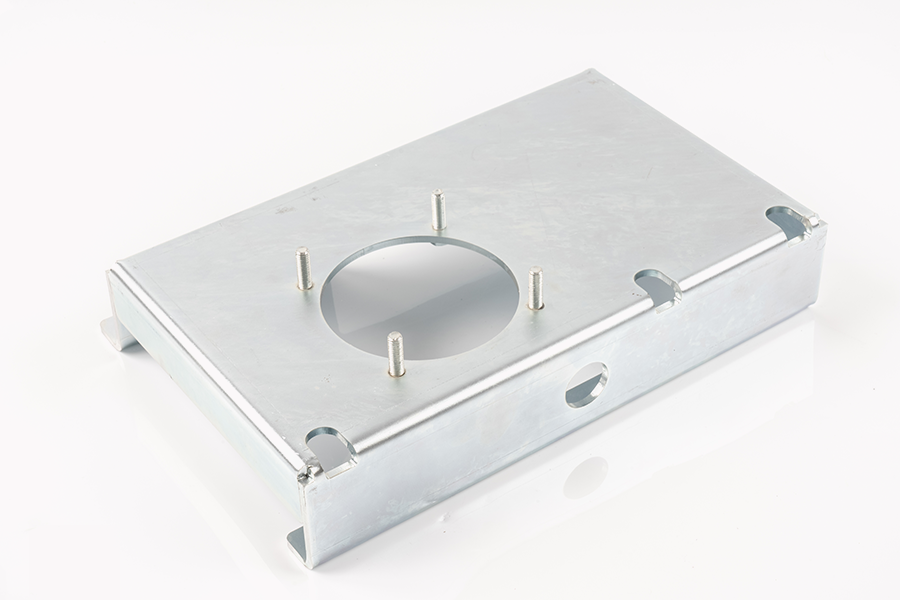
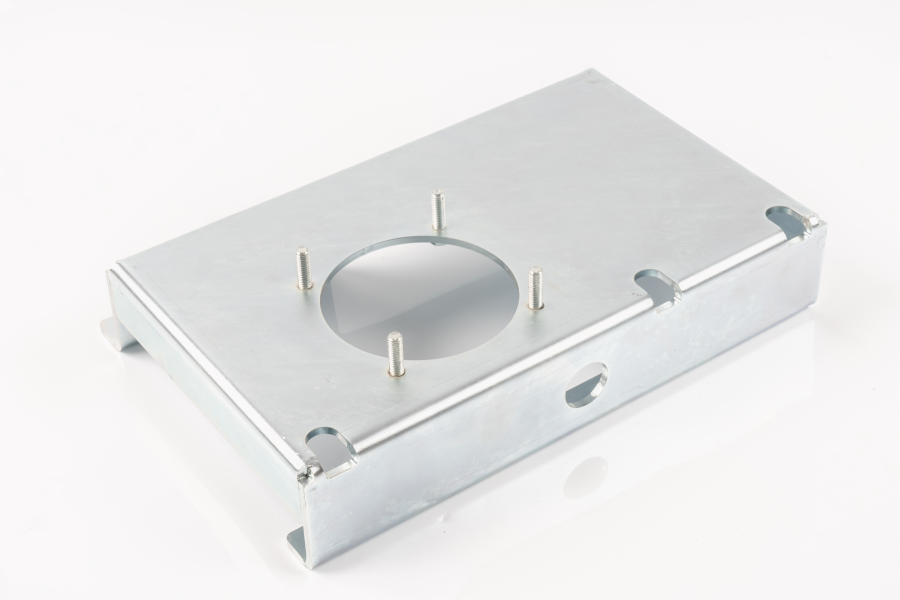 Assiemi e sottoassiemi fabbricati su misura Assiemi e sottoassiemi fabbricati su misura che consolidano stampaggio, saldatura, installazione di elementi di fissaggio e finitura per ridurre lo stack di tolleranza di più fornitori. Visualizza il prodotto →
La regola pratica: se l'assieme ha più di tre componenti e l'adattamento tra loro è funzionalmente critico, procurarsi l'assieme anziché le singole parti. Le controversie dimensionali tra due fornitori che affermano di rientrare ciascuno nella propria tolleranza sono costose da risolvere.
La scelta del materiale imposta il tetto di tolleranza
Nessun design della matrice compensa un substrato inadatto. Il materiale determina il ritorno elastico, la bava ottenibile, il tasso di usura dell'utensile e quanto si muoverà la parte dopo la placcatura o il trattamento termico.
| Material | Spessore tipico | Formabilità | Resistenza alla corrosione | Dove si adatta |
|---|---|---|---|---|
| Acciaio al carbonio laminato a freddo (SPCC/DC01) | 0,2–3,0 mm | Eccellente | Nessuno senza rivestimento | Staffe interne, parti strutturali, componenti sensibili al costo |
| Acciaio elettrozincato (SECC) | 0,3–2,0 mm | Bene | Moderato | Involucri elettrici, chassis, hardware |
| Acciaio zincato a caldo (SGCC) | 0,4–3,0 mm | Bene | Bene | Custodie per esterni, hardware strutturale |
| Acciaio inossidabile 301/304 | 0,1–2,0 mm | Moderato, high springback | Eccellente | Molle, contatti, particolari di elettrodomestici e attrezzature alimentari |
| Acciaio inossidabile 316 | 0,2–1,5 mm | Moderato | Molto buono, resistente al cloruro | Custodie marine, chimiche e medicali |
| Alluminio 5052/1060 | 0,3–3,0 mm | Bene, low springback | Bene when anodised | Custodie leggere, dissipatori di calore, coperture |
| Ottone C2680 / rame C1100 | 0,1–1,5 mm | Eccellente | Bene | Terminali, sbarre, contatti, parti conduttrici |
| Acciaio per molle 65Mn / 301 | 0,1–1,2 mm | Giusto, richiede sollievo dallo stress | Scarso senza rivestimento | Clip, molle, elementi di ritenzione |
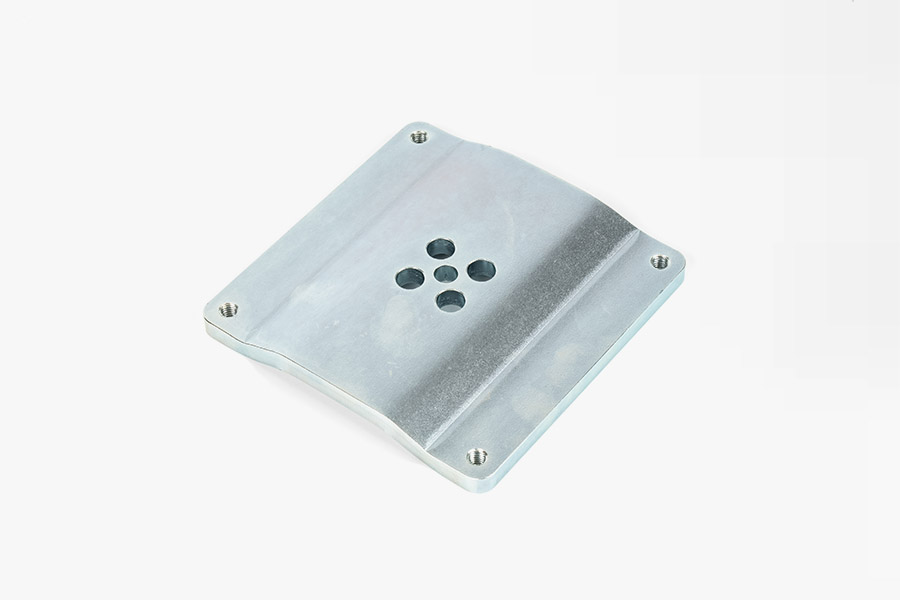
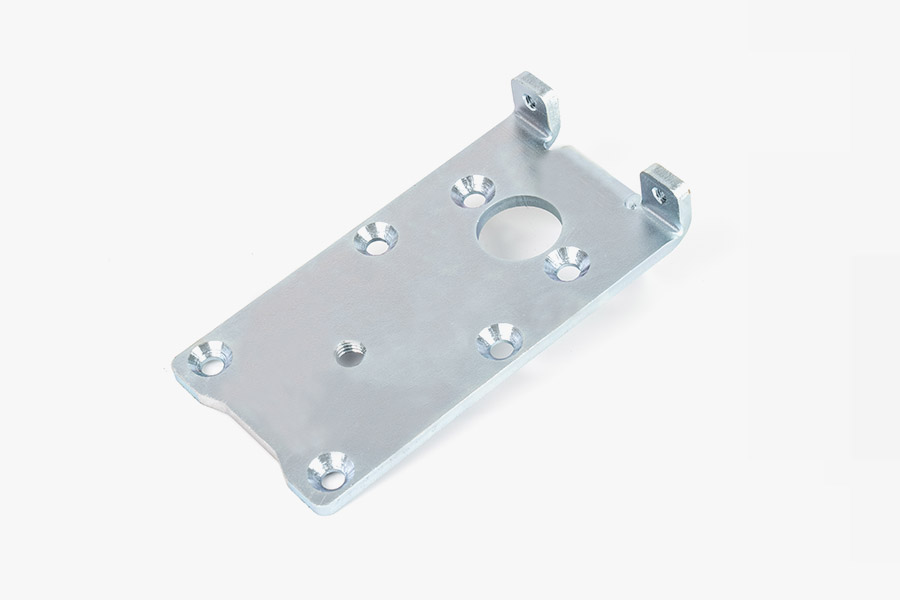
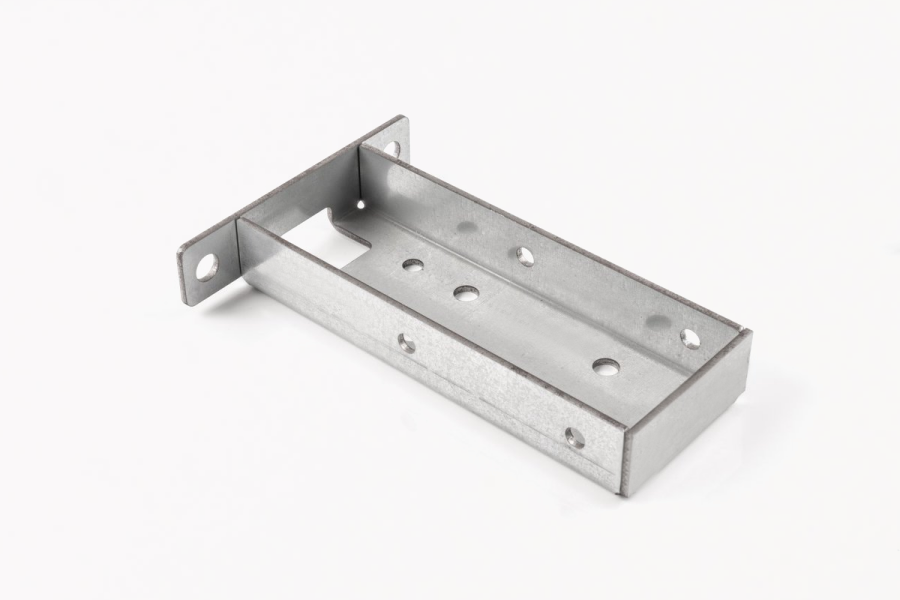 Stampaggio di parti metalliche per applicazioni di precisione Parti metalliche stampate di precisione per apparecchiature automobilistiche, elettroniche, elettrodomestici e nuove energie, con precisione dimensionale, resistenza e planarità adatte a telai, alloggiamenti e connettori. Visualizza il prodotto →
Due decisioni materiali causano più rielaborazioni di qualsiasi altra. Il primo consiste nel sostituire un grado "abbastanza vicino" per risparmiare sui costi: SECC al posto di SPCC modifica le condizioni della superficie e l'attrito nello stampo e può spostare le dimensioni formate di diversi centesimi di millimetro. Il secondo è ignorare la direzione delle venature. La piegatura parallela alla direzione di laminazione produce crepe a raggi più stretti rispetto alla piegatura trasversale, quindi una parte che si forma perfettamente in un orientamento potrebbe rompersi quando la bobina viene ruotata.
La tolleranza dello spessore nella bobina grezza è un altro contributo discreto. La bobina commerciale viene comunemente fornita a ±0,05 mm o ±10% del valore nominale, a seconda di quale sia maggiore. Su una parte da 0,5 mm che richiede un'altezza complessiva di ±0,03 mm, la sola tolleranza della bobina può consumare l'intero budget. Gli acquirenti di questo intervallo dovrebbero specificare una tolleranza di spessore più stretta sul materiale e aspettarsi di pagare per questo.
Come la tolleranza, la GD&T e l'ispezione si integrano
Un disegno pieno di didascalie di ±0,02 mm senza riferimenti e senza un metodo di ispezione dichiarato costituisce un invito alla contestazione. Il dimensionamento e la tolleranza geometrica risolvono questo problema definendo i riferimenti funzionali e separando le dimensioni dalla forma, dall'orientamento e dalla posizione. Una didascalia di posizione di Ø0,05 mm in corrispondenza dell'MMC su due fori di montaggio, ad esempio, indica al produttore di utensili esattamente cosa deve ottenere lo stampo e dice all'ispettore esattamente cosa misurare - e consente la tolleranza bonus che una semplice tolleranza della scatola di ±0,02 mm non consente.
Tre convenzioni pratiche vale la pena concordare con qualsiasi fornitore in fase di preventivo:
- Quali caratteristiche sono critiche, quali sono importanti e quali sono solo di riferimento. La maggior parte dei disegni non fa distinzioni, quindi tutto viene ispezionato e tutto costa denaro.
- La capacità del processo si concentra sulle caratteristiche critiche. Un Cpk di 1,33 è un valore di riferimento comune, 1,67 per le parti automobilistiche o legate alla sicurezza.
- Se l'ispezione del primo articolo riguarda un layout dimensionale completo o un controllo limitato e se deve essere ripetuta dopo qualsiasi modifica dell'attrezzatura.
Le apparecchiature di ispezione dovrebbero corrispondere alla tolleranza e non superarla così tanto da far prevalere il costo della misurazione. Un tipico flusso di lavoro ad alta precisione utilizza una macchina di misura a coordinate per articoli primi e geometrie complesse, un sistema ottico o di visione per caratteristiche piane e bave, un proiettore di profili per raggi e angoli, un rugosimetro per le condizioni dei bordi e della superficie e calibri manuali per i controlli ad alta frequenza sulla linea. Le prove di durezza e la misurazione dello spessore del rivestimento completano il quadro per le parti trattate termicamente o placcate.
Il controllo della tolleranza in fabbrica è un esercizio statistico piuttosto che un esercizio di ispezione. Il controllo di ogni 200 pezzi e il tracciamento delle dimensioni critiche mostrano l'andamento dell'usura degli utensili molto prima che un pezzo esca dalla tolleranza, il che è ciò che consente a un fornitore di riaffilare in condizioni anziché in caso di guasto. Per una trattazione più approfondita dell'errore di accumulo e di posizionamento, vedere questa spiegazione di controllo della tolleranza dimensionale e degli errori di forma e posizione nello stampaggio ad alta precisione .
Finitura superficiale, placcatura e tolleranza che consumano
La placcatura aggiunge metallo. Uno strato di zinco da 10 µm su ciascuna faccia fa crescere una parte da 0,50 mm a 0,52 mm, il che va bene per una staffa e fatale per un terminale a pressione. Gli acquirenti devono indicare se le dimensioni del disegno si applicano prima o dopo la finitura: la maggior parte dei disegni non lo fa e l'ipotesi predefinita varia da fornitore a fornitore.
| Finisci | Spessore tipico | Effetto sulle dimensioni | Considerazioni |
|---|---|---|---|
| Galvanotecnica di zinco | 5–15 µm | Consuma 10–30 µm di margine totale su entrambe le facce | Rischio di infragilimento da idrogeno sugli acciai per molle ad alta resistenza; cottura necessaria |
| Zinco-nichel | 8–15 µm | Simile allo zinco | Migliori prestazioni in nebbia salina, costi più elevati |
| Passivazione (inossidabile) | Sotto 1 µm | Trascurabile | Rimuove il ferro libero; non cambia molto l'aspetto |
| Nichel chimico | 3–25 µm | Uniforme, ma deve essere preventivato | Bene wear resistance and solderability |
| Stagnatura | 3–10 µm | Piccolo ma misurabile sui lineamenti fini | Principalmente per la saldabilità |
| Verniciatura a polvere/e-coat | 40–100 µm | Significativo; richiede il mascheramento delle caratteristiche critiche | Il mascheramento aggiunge costi di gestione |
| Sbavatura/ribaltamento vibrante | Rimuove 5–25 µm di materiale dai bordi | Cambia la condizione dei bordi e può arrotondare gli angoli | Spesso necessario per trattenere un richiamo di bava |
L'ordine delle operazioni conta tanto quanto la finitura stessa. La placcatura dopo la formatura è normale; la placcatura prima della formatura romperà il rivestimento ad ogni piega. La distensione dell'acciaio per molle dovrebbe avvenire dopo la formatura e prima della placcatura. E quando una parte viene sia trattata termicamente che placcata, il trattamento termico può spostare le dimensioni in modo tale da richiedere successivamente un'operazione di dimensionamento.
Strumenti: il vero centro di costo
Nello stampaggio ad alta precisione, lo strumento è il prodotto. La stampa è una merce; lo stampo è la proprietà intellettuale che determina se la parte rientra nella tolleranza alla corsa 800.000 e alla corsa 800. Gli acquirenti che considerano l'attrezzatura come un ripensamento di solito finiscono per pagarla due volte.
| Tipo di strumento | Stazioni | Volume economico | Costo relativo dello strumento | Note |
|---|---|---|---|---|
| Monostadio | 1 | Meno di 5.000 pezzi all'anno | 1× | Precisione semplice, lenta, dipendente dall'operatore |
| Composto | 1 (vuoto e modulo insieme) | 5.000–50.000 pezzi | 2–3× | Bene for flat parts with one forming step |
| Progressivo | 6–20 | 50.000 pezzi e oltre | 5–15× | La scelta predefinita per lavori di alta precisione |
| Trasferimento | Multiplo, parte trasportata tra le presse | Grandi volumi, pezzi di grandi dimensioni | Alto | Utilizzato dove la parte è troppo grande per una striscia |
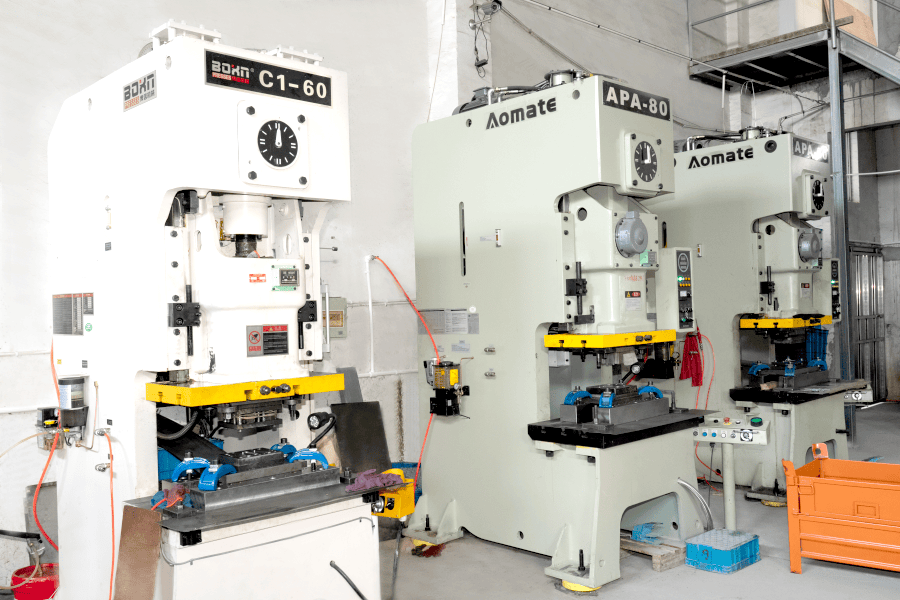 Servizi di stampaggio personalizzati ad alta precisione Alto-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Visualizza il prodotto →
Cinque termini commerciali appartengono a ogni discussione sugli utensili e nessuno di essi viene solitamente offerto volontariamente:
- Proprietà. Di chi è il proprietario dello stampo e a quali condizioni l'acquirente può portarlo ad un'altra tipografia? Uno strumento che si adatta solo al piano pressa di un fornitore ha un valore di trasferimento limitato.
- Vita prevista. Solitamente citato in tratti prima di importanti lavori di ristrutturazione. Uno strumento costruito per 300.000 colpi e uno costruito per 3.000.000 sembrano simili in un preventivo e differiscono enormemente nel costo quinquennale.
- Parti di ricambio e soggette ad usura. Punzoni, inserti e molle sono materiali di consumo. Il fatto che siano immagazzinati localmente o spediti dall'estero determina il tempo di recupero dopo una rottura.
- Politica di revisione. Quante modifiche tecniche sono incluse, a quale prezzo e quanto tempo richiede l'implementazione di una modifica.
- Indennità di rimacinazione. Lo stampo deve essere progettato con materiale sufficiente per essere riaffilato più volte prima della sostituzione. Uno strumento portato al limite il primo giorno non ha vita utile.
Il tempo di realizzazione dell'utensileria per uno stampo progressivo nel range di 6-20 stazioni è in genere di 4-8 settimane, compresa la prova e l'approvazione del primo articolo, più lungo quando sono coinvolti sensori interni allo stampo, camme complesse o tolleranze di posizione ristrette. Gli acquirenti che pianificano il lancio di un prodotto dovrebbero considerare i tempi di consegna come parte del percorso critico, non come un dettaglio da risolvere dopo il congelamento della progettazione.
Quando la timbratura batte gli altri processi e quando no
Lo stampaggio ad alta precisione non è automaticamente la risposta giusta. Ha un costo fisso elevato ed un costo variabile molto basso, che lo rende imbattibile a volume e discutibile al di sotto di qualche migliaio di pezzi.
| Processo | Costo di installazione | Costo per parte a 10.000 pezzi | Tolleranza raggiungibile | La migliore banda di volume |
|---|---|---|---|---|
| Alto precision progressive stamping | Alto (tooling) | Molto basso | ±0,02 mm | Da 20.000 a diversi milioni |
| Taglio laser più piegatura | Molto basso | Medio | ±0,10–0,20 mm | da 1 a 5.000 |
| Punzonatura CNC | Da basso a medio | Da basso a medio | ±0,10 mm | Da 500 a 20.000 |
| Fotoincisione chimica | Medio | Medio | ±0,02 mm on thin material | Da 1 a 100.000, solo parti sottili |
| Pressofusione più lavorazione meccanica | Alto | Basso | ±0,05 mm | 10.000 e oltre, geometria 3D |
Il punto di crossover non è fisso. Una semplice staffa piatta con due fori potrebbe giustificare uno strumento da 3.000 pezzi perché lo strumento stesso è economico. Uno stampo progressivo complesso con maschiatura interna e otto stazioni di formatura può richiedere 50.000 pezzi prima di ripagare l'attrezzatura. Il modo onesto per decidere è modellare il costo totale sulla durata prevista del prodotto, inclusa la probabilità di una modifica al progetto: una modifica al progetto è economica con il taglio laser e costosa con gli utensili.
Esiste un’utile via di mezzo per i prodotti nella gamma da 2.000 a 20.000 pezzi: costruire uno stampo progressivo con meno stazioni ed eseguire le operazioni rimanenti, come la maschiatura e l’assemblaggio, offline finché i volumi non giustificano l’aggiunta. Ciò mantiene bassa la spesa iniziale per gli strumenti senza impegnarsi in un processo che non sarà scalabile.
Difetti che si manifestano nello stampaggio ad alta precisione
Quasi ogni difetto nello stampaggio di precisione ha una causa nota e una contromisura nota. Ciò che varia è se il fornitore ha strumentato il processo per individuarlo in anticipo. La tabella seguente copre gli errori riscontrati più spesso nell'ispezione in entrata.
| Difetto | Solita causa | Prevenzione |
|---|---|---|
| Sbavatura superiore al limite | Inserto del punzone o della matrice usurato, gioco errato | Tolleranza al 5–8% per lato, riaffilatura programmata, altezza della bava monitorata come tendenza |
| Deriva dimensionale lungo una corsa | Usura dell'utensile, errore di avanzamento del nastro, variazione della durezza in ingresso | Rilevamento pilota interno, SPC su dimensioni critiche, certificati dei materiali con intervallo di durezza |
| Rottura di torsione e planarità | Sollecitazione residua irregolare, formatura asimmetrica, scarso supporto del nastro | Disposizione bilanciata dei listelli, ricottura di distensione, livellatura in linea |
| Tracciatura di lumache e segni di morte | Scarico sfrido insufficiente, geometria scadente dello stampo, lubrificazione debole | Sensori di rilevamento sfridi, estrazione con vuoto, trattamento superficiale dello stampo |
| Graffi e irritazioni | Lubrificazione inadeguata, superfici ruvide dello stampo | Utensili rivestiti (TiN, DLC), lubrificante adatto al materiale |
| Scricchiolii in curva | Raggio di curvatura inferiore al minimo, materiale troppo duro, direzione della fibra | Raggio almeno 0,8–1,0 volte lo spessore nell'acciaio dolce, 2 volte nell'acciaio inossidabile; ricottura tra le operazioni |
| Placcatura con formazione di bolle o scarsa adesione | Lubrificante residuo per stampaggio, pretrattamento insufficiente | Ciclo di pulizia specificato prima della placcatura, test di adesione sul primo articolo |
Un difetto merita una menzione a parte perché è invisibile allo stampaggio e compare successivamente: lo stress residuo. Un pezzo formato può misurare perfettamente il giorno della produzione e aprirsi o torcersi dopo la placcatura, dopo il trattamento termico o dopo alcune settimane di stoccaggio. Laddove la planarità è funzionalmente importante, richiedere una ricottura di distensione e un controllo della planarità eseguiti dopo la finitura, non prima.
Creazione di una richiesta di offerta che restituisca un numero citabile
La maggior parte dei ritardi nei preventivi sono causati dalla richiesta, non dal fornitore. Una richiesta di preventivo completa per lo stampaggio ad alta precisione contiene quanto segue e un fornitore che la riceve può solitamente rispondere entro tre o cinque giorni lavorativi.
- Un disegno 2D con GD&T completo, datum e uno standard di tolleranza dichiarato, oltre a un modello 3D in cui la geometria è complessa.
- Grado del materiale, spessore con tolleranza, intervallo di stato o durezza e standard applicabile.
- Requisiti di finitura superficiale, incluso se le dimensioni si applicano prima o dopo il rivestimento.
- Volume annuo, dimensioni del rilascio dell'ordine e vita prevista del prodotto. Questi tre numeri determinano l'ammortamento dell'attrezzatura più di ogni altra cosa sul disegno.
- Caratteristiche critiche per la funzione, contrassegnate esplicitamente. Tutto il resto può essere considerato come riferimento ai fini della citazione.
- Requisiti della documentazione di qualità: rapporto del primo articolo, piano di controllo, certificati dei materiali, livello PPAP se applicabile.
- Requisiti di imballaggio ed etichettatura, compreso qualsiasi schema di contenitori restituibili.
- Destinazione e Incoterms, poiché l'imballaggio e il trasporto per l'esportazione incidono sostanzialmente sui costi allo sbarco.
- Prezzo target e data di inizio produzione target, se fissati. I fornitori progetteranno il processo attorno ad entrambi.
L'omissione più comune è il profilo del volume. Un preventivo costruito su 100.000 pezzi all'anno e uno costruito su 2.000 pezzi all'anno con rilasci mensili differiscono di più di un fattore due sul prezzo per pezzo, perché l'impostazione, l'ammortamento degli utensili e la frequenza di ispezione sono distribuiti su quantità molto diverse. Dare un singolo numero invita a un preventivo per il singolo numero e ad una sorpresa quando arriveranno le versioni effettive.
Struttura dei costi: cosa stai effettivamente pagando
Comprendere la struttura dei costi rende la negoziazione più produttiva, perché sposta la discussione da “ridurre il prezzo dell’8%” a “quale di questi elementi può essere modificato”.
- Materiale. Solitamente il 25–45% del prezzo al pezzo, in base alla qualità, allo spessore, all'utilizzo della larghezza del coil e al valore di recupero degli scarti. Il layout delle strisce che riduce gli scarti dal 30% al 22% vale più della maggior parte delle negoziazioni sui prezzi.
- Ammortamento delle attrezzature. Distribuito sul volume quotato. È qui che le ipotesi sul volume contano di più.
- Ora della stampa. Colpi al minuto moltiplicati per il numero di stazioni occupate dal pezzo. Una parte che può essere prodotta in uno stampo a 12 stazioni che funziona a 300 corse al minuto è notevolmente più economica di una che richiede 20 stazioni a 120 corse al minuto.
- Operazioni secondarie. La maschiatura, la sbavatura, la saldatura, la placcatura e l'assemblaggio richiedono molta manodopera e in genere comportano margini più elevati rispetto allo stampaggio stesso.
- Ispezione. Spesso sottovalutato. Il rilascio di un pezzo con 40 caratteristiche di tolleranza ispezionate in ogni lotto costa molto di più rispetto a uno con quattro.
- Imballaggio e logistica. L'imballaggio per l'esportazione, l'essiccante, la prevenzione della ruggine e il trasporto dal porto alla destinazione aggiungono una percentuale visibile al costo allo sbarco, soprattutto per le parti di basso valore.
Due costi nascosti meritano attenzione durante la negoziazione. Le ipotesi sul tasso di scarto rientrano nel prezzo del pezzo e vengono raramente divulgate; chiedere il tasso di rottamazione ipotizzato è una domanda legittima e rivelatrice. L'altro è il consolidamento del trasporto: un fornitore situato vicino a un importante porto per container può consolidare le spedizioni e ridurre i costi allo sbarco in modi che un preventivo non rende visibili.
Qualificazione del Fornitore: Documenti da Richiedere
Un fornitore di stampi ad alta precisione dovrebbe essere in grado di produrre quanto segue senza una lunga ricerca interna. Se qualsiasi elemento richiede un'escalation, quella stessa è un'informazione sull'organizzazione.
- Certificato del sistema di gestione della qualità con l'organismo di certificazione nominato e l'ambito che copre lo stampaggio dei metalli.
- Certificati dei materiali per il lotto specifico di calore o bobina utilizzato sul primo articolo.
- Rapporto di ispezione del primo articolo con valori misurati rispetto a ogni caratteristica tollerata, non segni di superamento/non superamento.
- Un piano di controllo del processo che identifica quali caratteristiche vengono controllate, con quale frequenza, con quale strumento.
- Elenco delle attrezzature con tonnellaggio della pressa, dimensione massima del basamento, frequenza di corsa e capacità di altezza dello stampo: questo mostra se l'attrezzatura è effettivamente adatta.
- Record di azioni correttive relative a recenti problemi dei clienti. Un fornitore senza problemi registrati è nuovo o non li registra.
- Elenco dei subfornitori per la placcatura, il trattamento termico e qualsiasi operazione esternalizzata, poiché la maggior parte dei difetti di qualità hanno origine all'esterno dello stabilimento di stampaggio.
- Standard di imballaggio e identificazione dei campioni, inclusa la tracciabilità del lotto dalla bobina al cartone.
Un audit o un video walkthrough valgono più di un set di documenti. Osservare come vengono separati i rottami, se gli stampi sono immagazzinati su scaffalature con allegati i registri di manutenzione e se l'area di ispezione è separata dal reparto di produzione dice a un acquirente esperto più sulla capacità che su un certificato.
Lavorare con un fornitore di stampaggio con sede a Ningbo
Ningbo è uno dei luoghi più pratici in Cina per approvvigionarsi di parti metalliche stampate, soprattutto per ragioni logistiche. Il porto gestisce un volume molto elevato di traffico di container e una fabbrica nel raggio di circa 25 km dal porto può spostare i prodotti finiti dalla linea di produzione al deposito container in un solo giorno. Per i programmi di esportazione con finestre di spedizione ristrette, tale vicinanza elimina una categoria di ritardo che i fornitori interni non possono evitare.
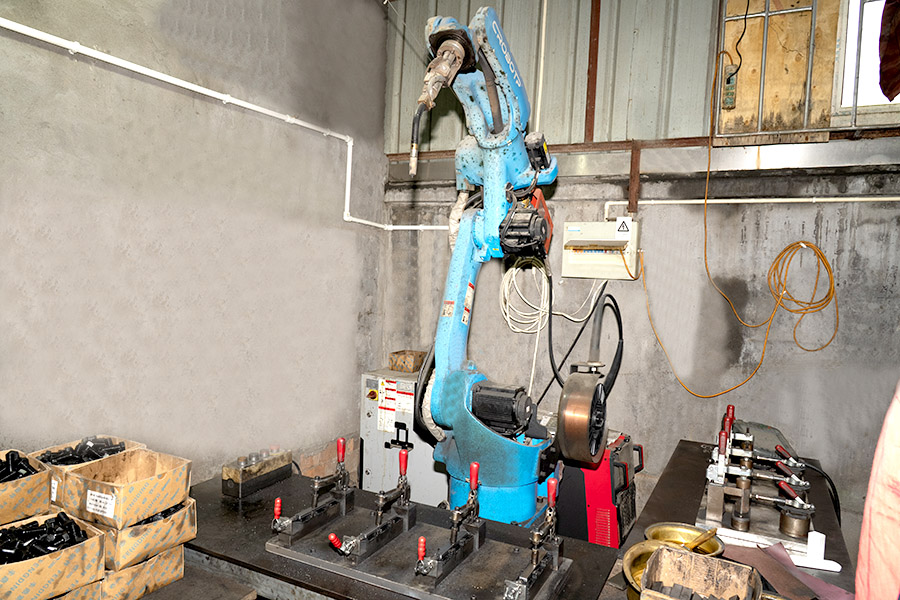
Ningbo Mingli Electric Technology Co., Ltd. è un'azienda produttrice e commerciale fondata nel 2017, che opera nel settore delle parti metalliche stampate, delle parti in lamiera e degli assemblaggi fabbricati, con una capacità dichiarata di oltre 5.000 tonnellate all'anno e un team di oltre 50 persone. L'ambito del processo dichiarato dall'azienda copre cinque percorsi che corrispondono alle categorie di prodotti: stampaggio ad alta precisione per parti metalliche stampate, lavorazione della lamiera per componenti in lamiera e lavorazione della filettatura interna, saldatura e lavorazione della plastica a supporto dei lavori di assemblaggio. Lo sviluppo è personalizzato (le parti vengono costruite su disegni o campioni del cliente anziché su un catalogo) e l'attività dichiarata dell'azienda è orientata all'esportazione in Europa, nelle Americhe, nel sud-est asiatico e nel Medio Oriente.
Per gli acquirenti, quel profilo è molto utile in tre situazioni. In primo luogo, quando un componente è stato progettato in un unico processo e deve essere ottimizzato per lo stampaggio, poiché il percorso di sviluppo personalizzato consente un coinvolgimento precoce nella progettazione. In secondo luogo, quando una parte richiede più di un processo (ad esempio, una staffa stampata con un inserto filettato e un rinforzo saldato) e il consolidamento evita lo stack di tolleranza derivante dal trattare con tre fornitori. In terzo luogo, quando i volumi rientrano tra la gamma di taglio laser per piccoli lotti e la gamma di utensili dedicati per volumi molto elevati, dove un fornitore con capacità di pressa flessibile e un mix di tipi di stampi può essere più economico di entrambi gli estremi.
Si applica ancora la consueta due diligence e nessuna di queste dovrebbe essere tralasciata sulla base di un profilo aziendale. Richiedi il certificato di gestione della qualità e il suo ambito, conferma quali certificazioni specifiche sono possedute piuttosto che presunte, richiedi l'elenco delle attrezzature in base alle dimensioni e al tonnellaggio delle parti e chiedi direttamente quali operazioni vengono eseguite internamente e quali sono subappaltate. Richiedi anche il tasso di scarto ipotizzato nel preventivo e l'intervallo di riaffilatura per la matrice che eseguirà la tua parte. Un fornitore che risponde chiaramente a queste quattro domande è solitamente un fornitore che controlla il proprio processo.
Lo stampaggio ad alta precisione premia gli acquirenti che lo trattano come un acquisto di ingegneria piuttosto che come un acquisto di materie prime. La tolleranza che ricevi è la tolleranza per cui lo strumento è stato costruito e lo strumento riflette il disegno che hai fornito, il materiale che hai specificato e il volume che ti sei impegnato. Ottenere questi tre input subito prima che il dado venga tagliato vale più di qualsiasi negoziazione sui prezzi condotta successivamente.
La sequenza pratica è breve. Definisci le caratteristiche critiche e lascia che il resto sia un riferimento. Scegliere un tipo di materiale e una tolleranza di spessore che lascino spazio al processo. Concordare il metodo di ispezione, l'obiettivo di capacità e la documentazione prima del primo articolo, non dopo il primo reclamo. E confermare, per iscritto, chi possiede lo strumento, quanto durerà e cosa succede quando cambia il design. Fallo e ±0,02 mm sul disegno smetteranno di essere un rischio e inizieranno a essere una specifica.
Chi siamo
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Copyright © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
